


Комплексна стратегія підвищення точності виготовлення турбінних лопаток
Як ключовий компонент газодинамічного перетворення енергії, точність розмірів лопаток турбіни не тільки пов’язана з тим, чи можна плавно встановити газову турбіну, але й є ключем до забезпечення її безпечної роботи. Деталі турбінної лопатки є складними просторовими поверхнями з нерівномірною товщиною, а процес невизначеного точного лиття по виплавленим моделям є складним, у якому кожен етап впливає на точність розмірів кінцевої лопатки, і важко врахувати геометричні характеристики вигин леза та деформація кручення та кривизна леза лише покладаючись на метод зменшення поверхні прес-форми. Під час процесу від воскової форми до відливки лопатки відбуватиметься не лише об’ємна усадка, а й певною мірою зміняться геометричні характеристики, що призведе до невідповідності розміру відливки. Тому в реальному виробничому процесі кожна ланка виготовлення турбінних лопатей потребує точного вимірювання та контролю. Ще в 1970} роках Сполучене Королівство та Сполучені Штати досягли видатних результатів у технології керування керном і використовуються для лиття. Останніми роками оптичні сканери та комп’ютеризоване вимірювання лопатки газотурбінного двигуна промислової томографії (КТ) у зарубіжних країнах вимагають, щоб точність вимірювання лопатки контролювалася в межах від 50 до 80 мкм, а допустимий допуск контролювався в межах ± ± 0,5 мм. Крім того, через реєстрацію в CAD-моделі можна безпосередньо відобразити викривлення та деформацію кожної частини леза [51-52].
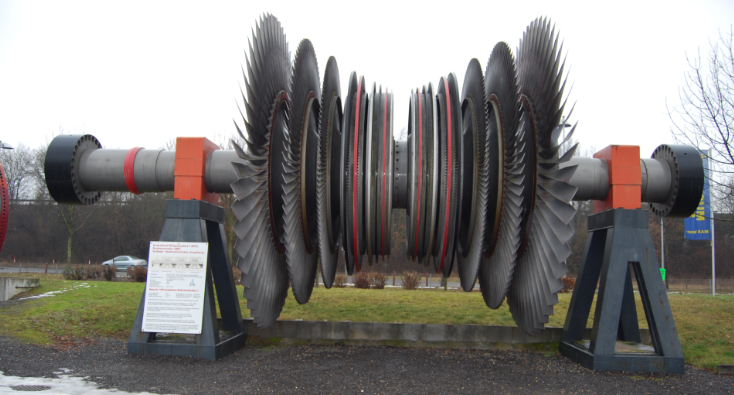
Через критичну роль лопатей і складність технології виробництва, керування формою лопатей турбіни вважається надзвичайно важливою технологією в зарубіжних країнах, і результати її досліджень рідко розголошуються. Технологія тестування лопатей газотурбінного двигуна в Китаї все ще знаходиться в процесі розробки. З точки зору стандартів технології тестування, вітчизняними стандартами авіаційної промисловості для довідки є лише HB5647-98 і HB20126-201. Тому деякі вітчизняні виробники та дослідницькі установи висунули власні технічні вимоги до тестування та приймання для внутрішнього приймання, що зручно для керування додатками. У цьому процесі вони поєднувалися з іноземними засобами вимірювальної техніки, і відповідно до того, чи вимірювальний пристрій контактує з вимірюваним об’єктом, метод вимірювання лопатки газотурбінного двигуна поділяється на контактний і безконтактний. Контактні методи вимірювання в основному включають: метод вимірювання стандартного шаблону, метод вимірювання індуктивності та метод вимірювання трьох координат. Безконтактні методи вимірювання в основному включають: лазерне сканування, ультразвукове виявлення, вимірювання машинного зору та промислове вимірювання КТ [53]. Крім того, на даний момент деякі дослідники провели дослідження контролю розміру леза на основі чисельного моделювання, а накопичення та передача помилок на основі великих даних і чисельного моделювання стало важливим методом для майбутнього розвитку.
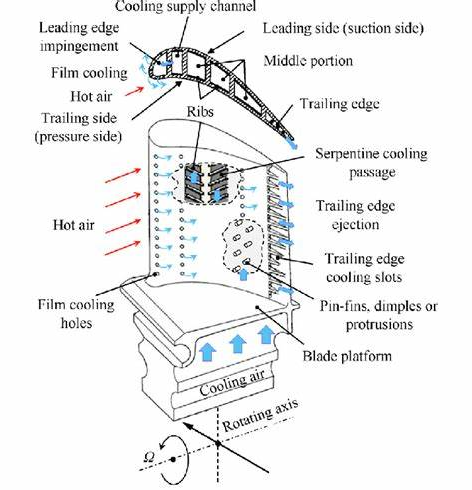
Базуючись на структурних характеристиках і характеристиках процесу лиття циліндричних/монокристалічних турбінних лопаток газових турбін, контроль точності розмірів усього процесу точного лиття є ключовим для підвищення кваліфікованого показника розміру лопатки. Виходячи з цього, ця дослідницька група використовує метод вимірювання 3D лазерного сканування та промисловий метод вимірювання КТ у поєднанні з методами тривимірного координатного та ультразвукового виявлення для проведення виявлення дефектів та вимірювання розміру для процесу підготовки всього процесу лопатей газотурбінного двигуна. (заготовка воскової форми, заготовка стрижня, стрижень керамічний, стрижень воскового преса, оболонка форми з воском, оболонка форми без воску, лиття). Встановлено модель контролю розмірної точності та похибки всього процесу підготовки лопатки турбіни.
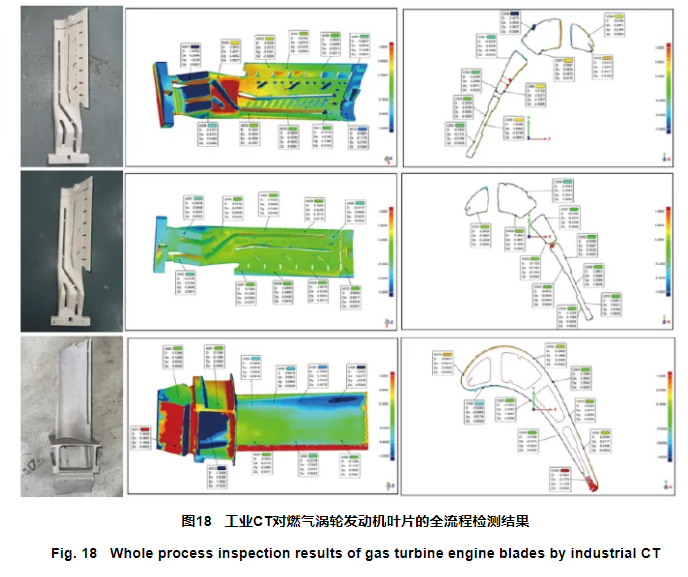
ФІГ. 18 показує аналіз результатів вимірювання розміру лопаті ключових аспектів, таких як заготовка, сердечник і лиття турбінних лопаток великого розміру певного типу розробленої нами газової турбіни. Для виливків зверніться до DCPG5 у GB/T 6414−−2017, допустимий допуск становить ±±0.5 мм, а точність вимірювання повинна контролюватися на рівні 120 мкм; Допустимий допуск керамічного сердечника становить ± ± 0,3 мм, а точність вимірювання повинна контролюватися на рівні 80 мкм.
м. У процесі розробки лопаті контроль точності розмірів буде виконуватися для всіх підготовлених лопатей у всьому процесі, а точність розмірів і помилки на стадіях заготовки, сердечника та лиття під час процесу підготовки лопатей газотурбінного двигуна будуть проаналізовані за допомогою програмного забезпечення зворотної перевірки Geomajic-Control або GOM. Попередньо виявлено відхилення розмірів і закон деформації всього процесу підготовки леза. Результати показують, що неруйнівні методи вимірювання, такі як 3D-лазерне сканування, промисловий КТ та ультразвукове випробування, можуть задовольнити вимоги до точності вимірювань певного типу лопатей газотурбінного двигуна. Метод тривимірного лазерного сканування дозволяє отримати контури ключових проміжних компонентів, таких як лопатка, воскова форма та керамічний сердечник газотурбінного двигуна, і може точно оцінити деформацію кручення лопаті. Промисловий КТ може не тільки виявляти внутрішні дефекти керамічної серцевини, воскової форми та оболонки форми, але й вимірювати контур, структуру внутрішньої порожнини, товщину стінки та інші ключові частини з високою точністю. Ультразвуковий контроль може точно виміряти структуру товщини стінки воскової форми та леза. Ці передові методи вимірювання забезпечують вимірювання розміру та точне керування всім процесом великорозмірних лопаток турбіни, особливо вимірювання розміру оболонки прес-форми на основі промислової технології виявлення КТ, яка може витягти структуру внутрішньої порожнини оболонки прес-форми та порівняти. це з моделлю, таким чином реалізуючи точне вимірювання розміру корпусу форми, чого неможливо досягти традиційними методами вимірювання.
В даний час методи випробувань, які поступово вдосконалюються та впроваджуються в інженерне застосування лопаток газотурбінних двигунів, значно скорочують цикл розробки лопатей, покращують кваліфікований показник розміру лопатей і знижують вартість лопатей. Однак щодо лопаток газотурбінних двигунів все ще існують такі недоліки: неповні технічні специфікації та стандартна система випробування лопатей, відсутність ефективних засобів технічної перевірки, недостатнє накопичення даних, пов’язаних із зміною розмірів та накопиченням помилок під час підготовки лопатей, а також відсутність -розроблено програмне забезпечення для вимірювання та аналізу розміру леза. Завдяки широкому застосуванню комп’ютерних технологій у сфері виробництва лопатей інтелектуальна технологія виробництва, заснована на машинному навчанні та чисельному моделюванні, також відіграватиме важливу роль у контролі помилок усього процесу леза, щоб підвищити точність контролю розміру леза.


