


Спрямоване затвердіння монокристалічних лопатей в промислових умовах за розробленим методом лиття з повітряним охолодженням
У цій статті досліджено вплив газового охолодження на покращення мікроструктури монокристалічних лопатей, виготовлених методом лиття з газовим охолодженням DGCC. Відстань між плечами первинного дендриту (PDAS) досягає найвищого значення на аеродинамічному профілі та найнижчого значення на платформі лопаті. Однак, коли використовується метод Бріджмена, значення PDAS змінюється вздовж леза в протилежному напрямку. Метод лиття з газовим охолодженням DGCC призводить до зменшення приблизно на 100 мкм значення PDAS у платформі лопаті порівняно зі звичайним радіаційним охолодженням.
У процесі спрямованого затвердіння суперсплаву на основі нікелю структуру дендритів уточнюють шляхом зменшення відстані між плечима первинного дендриту (PDAS) і збільшення осьового градієнта температури на фронті затвердіння, щоб покращити робочу температуру та механічні властивості окремого кришталеві леза. У методі Бріджмена радіаційний теплообмін між заготовкою та піччю сильно обмежує ефективність охолодження оболонки прес-форми, таким чином зменшуючи температурний градієнт і не сприяючи покращенню мікроструктури дендритів. Таким чином, для покращення якості монокристалів і виходу процесу були розроблені альтернативні методи спрямованого затвердіння, такі як охолодження рідким металом (LMC), лиття з газовим охолодженням (GCC), спрямоване затвердіння вниз (DWDS) і охолодження псевдозрідженим шаром вуглецю. метод (FCBC).
У вищезазначених методах, крім радіаційного охолодження, в основному використовується конвекційне охолодження для підвищення ефективності відведення тепла поверхні форми. У методах охолодження рідким металом (LMC) і псевдозрідженим вуглецевим шаром (FCBC) оболонка форми занурюється в охолоджуючу ванну та киплячий шар відповідно. У методах лиття з газовим охолодженням (GCC) і методів направленого затвердіння вниз (DWDS) газ вводять у поверхню оболонки для охолодження лиття під час його руху із зони нагріву печі. Постійний розвиток методів виробництва лопатей з використанням інертних охолоджуючих газів показує великий потенціал цих методів, оскільки вартість відносно низька порівняно з методом охолодження рідким металом LMC, а мікроструктура заготовки покращена порівняно з методом Бріджмена. Контер та ін. продемонстрували метод виготовлення лопаток великої газової турбіни (IGT) з використанням інертних охолоджених газів, тоді як Wang et al. використовував цей метод для виготовлення лопатей малої авіаційної турбіни. Цього достатньо, щоб довести, що використання інертного охолоджуючого газу є ефективним способом ефективного покращення градієнта температури та вдосконалення структури дендритів. Незважаючи на те, що ці методи є ефективними, вони можуть мати дуже обмежене застосування у виробництві лез у промислових масштабах, особливо там, де кілька відливок поміщаються одночасно в складні корпуси матриці.
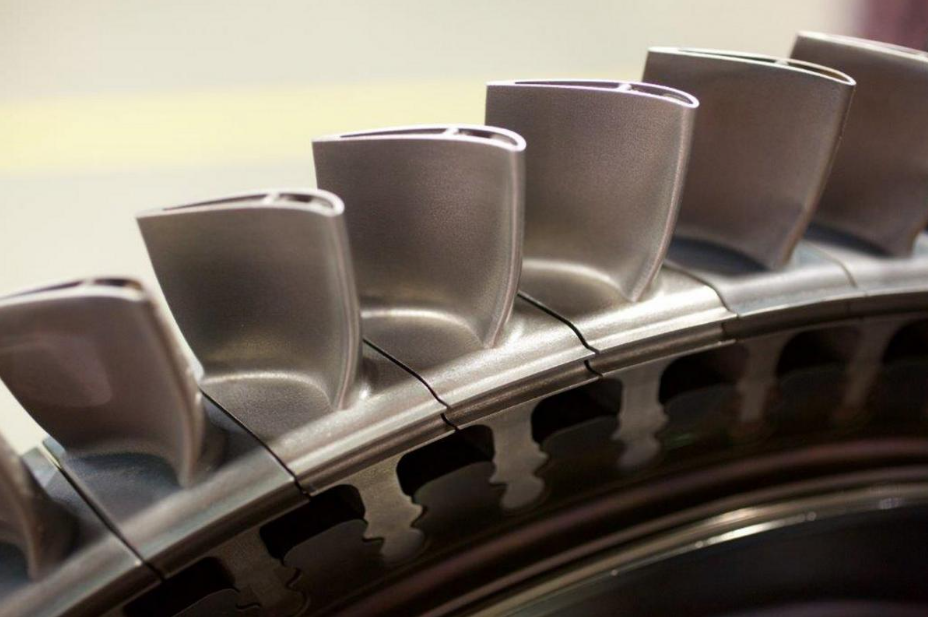
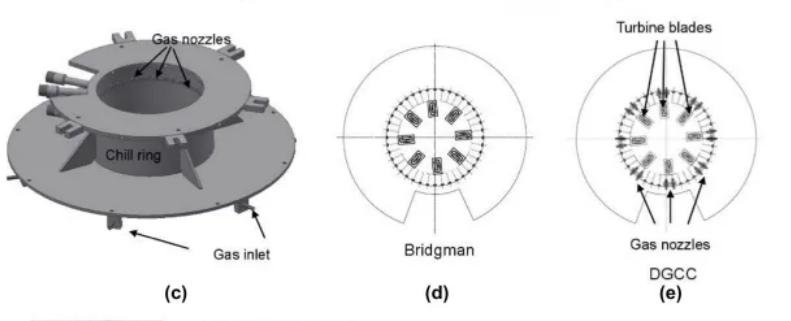
Використання складної оболонки з багатьма компонентами може зробити узгодження теплового екрана із зовнішнім профілем оболонки дуже складним. Це призводить до потенційного потоку газу вгору між компонентами, що не сприяє охолодженню оболонки форми, розташованої в нагрівальній камері всередині печі. У свою чергу, переміщення сопла вниз до кільця з водяним охолодженням може зменшити тепловий ефект потоку інертного газу на затвердіння пастоподібної області виливка. Аналіз опублікованої статті показує, що методи спрямованого затвердіння з використанням охолоджуючих газів мають високий потенціал. Однак на даний момент немає інформації про застосування цього методу для виробництва складних керамічних форм із кількома компонентами. Таким чином, Сіковок спробував розробити промислову технологію спрямованого затвердіння для турбінних лопаток із суперсплаву на основі нікелю з використанням корпусів форми з інертним газовим охолодженням, що називається вдосконаленим методом лиття з газовим охолодженням Developed Gas Cooling Casting (DGCC). У цьому дослідженні оболонку прес-форми охолоджували шляхом впорскування інертного газу з надзвуковою швидкістю з кількох сопел, розташованих під тепловим екраном. Використання форсунок зі змінним кутом дозволяє правильно направити потік інертного газу на поверхню оболонки складної форми з кількома виливками. Дослідження показало, що використання газового охолодження допомогло збільшити швидкість охолодження та зменшити відстань між плечами первинного дендриту (PDAS) на монокристалічній лопатевій платформі порівняно зі звичайним радіаційним охолодженням у методі Бріджмена. Попередні результати показують, що метод лиття з газовим охолодженням DGCC можна використовувати в промисловому виробництві для виробництва високоякісних лопатей із монокристалічного суперсплаву для авіаційних двигунів.
Випробувальні виливки із суперсплавів на основі нікелю CMSX-4 були спрямовано затверділи за допомогою стандартного литва Бріджмена та DGCC з газовим охолодженням для виготовлення імітованих лопатей. З цією метою було виготовлено два типи компонентів воскової форми як основу для виготовлення керамічних оболонок форми [Рис. 1(f) і (g)]. Вузли воскової форми включають модель охолоджувальної пластини діаметром 250 мм, розливну систему, розливну чашу, вісім імітованих лез, а також збирачі та підйомники кристалів.
Леза розміщені, як показано на малюнку 1(f). Потім компоненти занурюють у керамічну суспензію, а потім частинки оксиду алюмінію розсипають у псевдозрідженому шарі для формування першого покриття оболонки форми. У другому шарі використовувався муліт. Зазначені вище два етапи повторювали для отримання загалом дев’яти шарів із середньою товщиною стінки оболонки приблизно 7 мм [Рис. 1(g)].
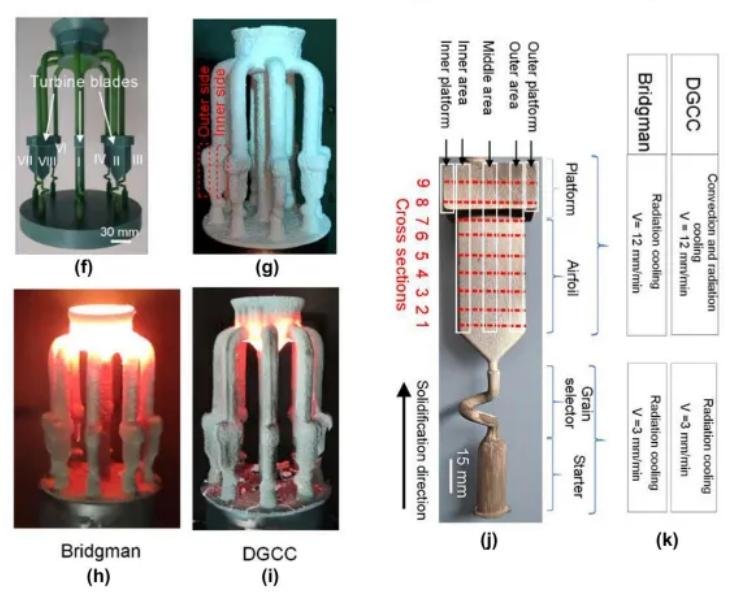
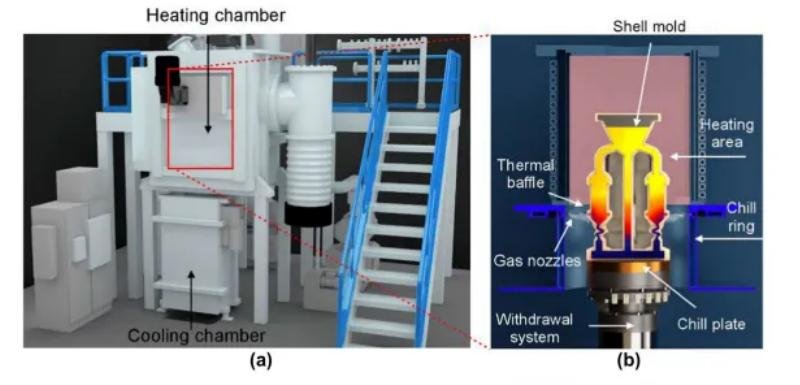
Воскова форма плавиться з внутрішньої частини форми, яка потім попередньо нагрівається до 800 градусів за Цельсієм. Встановіть підготовлену оболонку форми на холодну пластину охолоджувальної камери в печі [Малюнок 1(b)]. Перший етап спрямованого затвердіння монокристалічної лопаті було здійснено методом лиття з газовим охолодженням DGCC у вакуумній індукційній плавильній печі JetCaster, і для посилення охолодження форми додано газ аргон. Піч складається з камери нагріву та охолодження, системи витягування корпусу форми з певною швидкістю та оснащена системою, яка може пропускати інертні гази в камеру охолодження [Рисунок 1(a) - (c)]. Оболонка встановлюється на охолоджувальну плиту і переміщується в камеру нагріву всередині печі, яка попередньо нагрівається до 1520 градусів Цельсія за допомогою двозонного індукційного нагрівача потужністю 125 кВт. Потім нагріту прес-форму заповнюють розплавленим суперсплавом на основі нікелю CMSX-4 тієї самої температури та відводять із різною швидкістю із зони нагріву печі в зону охолодження. Швидкість витягування становить 3 мм/хв у ділянках стартера та селектора та 12 мм/хв у ділянці леза [Малюнок 1(k)]. У безперервній зоні (зоні переходу від сепаратора до лопаті) швидкість відводу поступово збільшується.


