


Експертне пояснення: як домогтися повного оновлення камери згоряння авіадвигуна
Камера згоряння авіаційного двигуна працює під високим тиском і температурою, і після роботи протягом певного періоду часу вона стає коричневою або навіть горить, але після серії процесів технічного обслуговування вона може не тільки виглядати як нова, але й поводитися як новий.
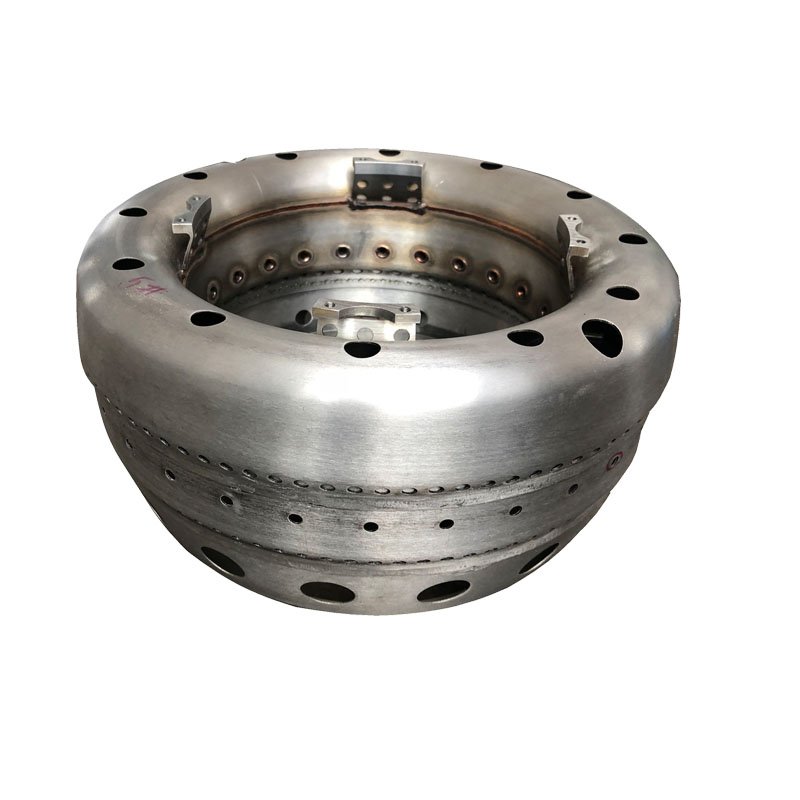
Візьмемо як приклад турбовентиляторні двигуни V2500 і CFM56-3. Камера згоряння являє собою коротку кільцеву структуру, а 20 вихрових паливних форсунок розпилюють туман палива та повітря від компресора високого тиску, який запалюється форсункою запалювання для забезпечення постійного режиму горіння з низьким термічним навантаженням. Камера згоряння V2500 підключена внутрішнім і зовнішнім кільцями через щільну посадку. Купол зовнішнього кільця розміщено на рівному просторі з 20 направляючими кільцями паливних форсунок і поєднується з 20 плитками з покриттям. Внутрішнє та зовнішнє кільця розділені на 5 шарів, кожен шар має 10 плиток з покриттям, і плитки розташовані щільно так, що вся внутрішня порожнина покрита покриттям.
Верхня частина зовнішнього кільця знаходиться біля паливної форсунки № 7 ~ 8, тобто в положенні 4 ~ 5 годин послідовно розподіляються два напрямні кільця форсунки запалювання. Є 5 отворів із втулками на верхній стороні зовнішнього кільця, які служать місцем для фіксації переднього кінця камери згоряння. Газ, що надходить через великі отвори у внутрішній і зовнішній стінках кільця, в основному використовується для зменшення температура на вході турбіни високого тиску, за винятком невеликої частини згоряння. Газ, що надходить через невеликі отвори в бічних стінках, використовується для охолодження стін і плитки через гребінчастий зазор за плиткою. Внутрішнє кільце з'єднане з корпусом через фланець, а вихід камери згоряння знаходиться близько до першого ступеня. напрямна лопатка турбіни високого тиску.

Камера згоряння CFM56-3 складається з внутрішнього кільця, зовнішнього кільця, внутрішньої кришки, зовнішньої кришки та куполоподібної кришки. Він розділений на 5 конфігурацій залежно від того, чи зовнішнє кільце та зовнішня кришка зварені чи закріплені болтами, а також наявність буфера. Купол охоплює 20 напрямних кілець паливних форсунок, розподілених у два ступені. Внутрішня та зовнішня кришки використовуються для стабілізації потоку. Внутрішнє та зовнішнє кільця являють собою цілісну конструкцію, кожне з яких покрито декількома шарами панелей, а панелі охолоджуються газом, що вводиться через отвори, розташовані на однаковій відстані від кореня. Зовнішнє кільце має напрямне кільце форсунки запалювання на 4 години та 8 годин відповідно, внутрішня частина камери згоряння покрита покриттям, передня частина не фіксовано, а режим підключення заднього кінця (виходу з камери згоряння) такий же, як у V2500.

Крок 1: Розберіть
Внутрішнє і зовнішнє кільця камери згоряння V2500 з'єднані разом і легко розбираються. Гонти можна окремо замінити та прикріпити болтами до внутрішнього та зовнішнього кілець. Направляюче кільце паливної форсунки має дві частини всередині та зовні, і необхідно відполірувати два з’єднані паяні з’єднання, перш ніж їх можна буде відкрутити, що також є першим. крок, щоб повністю розкласти зовнішнє кільце.
Камеру згоряння CFM56-3 потрібно видаляти, лише якщо дефект виходить за рамки обслуговування або якщо компонент потрібно замінити чи відремонтувати, що починається з полірування паяних з’єднань, які утримують зовнішні болти, які мають 40 болти в одній конфігурації та 80 в іншій. Коли ці болти видалені, камера згоряння розбивається на 5 або 4 частини (із зовнішнім кільцем зварені разом з кришкою купола). Інші частини, в тому числі обшивка, є зварними конструкціями і їх неможливо просто розібрати.

Крок 2: Вимийте
V2500 можна мити гарячою водою. Якщо він дуже брудний, його можна замочити в розчині лугу (82 ~ 93 градуси) на 30 ~ 90 хвилин, а потім очистити гарячою водою. Відповідно до рівня обслуговування вирішіть, чи робити FPI.
CFM56-3 рекомендовано для очищення парою (100 градусів C), який доступний у стаціонарному та портативному типах.
Крок 3: Перевірте
Камеру згоряння V2500 можна розібрати на внутрішнє і зовнішнє кільця, почистити і відправити на перевірку. Пошкодження внутрішнього та зовнішнього кілець, як правило, є тріщинами або видаленням, які можна відремонтувати зварюванням. Розмір місця, де внутрішнє та зовнішнє кільця збігаються, а також місце, де зовнішні кільця збігаються з корпусом, повинні відповідати вимогам, і певна шорсткість повинна бути збережена, інакше слід провести ремонт напиленням. Чи добре плитка з’єднана з внутрішнім і зовнішнім кільцями, слід визначити, вимірявши зазор між ними, а кут напрямного кільця паливної форсунки та площини становить від 9 градусів 52'30 "до 13 градусів 52′ 30".
Діапазон радіального переміщення напрямного кільця паливної форсунки має бути більшим за 3,048 мм, інакше його слід замінити. Методи перевірки тріщин у камері згоряння CFM56-3, видалення та втрати покриття подібні до методів для V2500. Однак, якщо покриття пошкоджено, плитку не можна замінити, як V2500, а можна лише повторно нанести.

Модель камери згоряння, зовнішня кришка є паяними з'єднаннями, якщо є пошкодження вакуумної пайки. Направляюче кільце паливної форсунки першого ступеня повинно вільно обертатися, але діапазон обертання не може перевищувати 360 градусів, інакше воно повинно бути відремонтованим.
Направляюче кільце паливної форсунки 2 ступеня нерухоме. Кожну ущільнювальну кромку внутрішнього та зовнішнього кілець можна відремонтувати розпиленням або зварюванням, якщо вони пошкоджені. Після того, як камера згоряння розділена на кілька частин, кожну частину слід встановити на окремий оглядовий пристрій, щоб перевірити розмір і положення. Ці частини камера згоряння легко деформується і може бути виправлена спеціальними інструментами (наприклад, гідравлічними пристроями).

Крок 4: Ремонт і покриття
Ремонт внутрішнього та зовнішнього кільця V2500: коли тріщини або абляція стінки внутрішнього та зовнішнього кільця виходять за межі прямого зварювання, необхідно відремонтувати шви. Відремонтований матеріал може бути виготовлений з того самого матеріалу та товщини, що й стінка кільця, або може бути вирізаний з того ж місця, що й інші доступні камери згоряння.
Щоб спершу відполірувати тріснуту або видалену частину ремонтної деталі, відрізаний аркуш має бути такої самої форми, як і пошкоджена частина (відстань між сторонами пошкодженої частини має бути в межах 0,381 мм) , а потім фіксується методом точкового зварювання. Після зварювання і полірування слід просвердлити отвори. Існуючі отвори можна використовувати як шаблони для позначення місць свердління отворів. Потім використовуйте лазерне свердління, свердлильний верстат або EDM та інші способи свердління, ви також можете зробити такий же отвір, як оригінал, вручну.

Нарешті, термічна обробка полягає в тому, щоб зняти напругу (максимальна температура становить 990 градусів) і провести перевірку FPI. Обслуговування камери згоряння CFM56-3 передбачає багато ремонтів із зварюванням, оскільки заміна компонентів виконується за допомогою зварювання. тонкостінна частина, її необхідно встановити для запобігання деформації під час зварювання. У цьому розділі описано ремонт TBC (теплового бар’єрного покриття), нанесеного на внутрішнє, зовнішнє кільце та обшивку кришки купола. Покриття облицювання складається з двох шарів: основного покриття CP6023 (нікель-хром-алюміній-ітрій) і поверхневого покриття CP6024( цирконій-ітрій). Є 2 способи зняти покриття:
Перший полягає у видаленні двох покриттів одночасно за допомогою води під високим тиском (138 ~ 410кН/м2), дозволяючи видалити 5% залишків нижнього покриття та 0,03 мм основного матеріалу за один раз. ремонт. Потім його відпалюють, щоб підвищити зварюваність деталі та відновити її пластичність. На другому етапі видаляється верхнє покриття за допомогою сухого піску з оксиду алюмінію. Після очищення виконайте обробку відпалом.

Потім приготуйте розчин для видалення нижнього покриття: змішайте рівні частини розчину соляної кислоти та розчину азотної кислоти при 16 градусах, потім замочіть частини на 3 ~ 4 години (21 градус), а потім промийте холодною та гарячою водою та висушіть. При необхідності залишкове покриття видаляють глиноземним сухим піском.
Розпилення покриття: перш за все, захистіть місце, яке не розпилюється, очистіть розпилену поверхню сухим піском, роздутим оксидом алюмінію, плазмове розпилення нижнього покриття ({{0}}.1 ~ 0.15 мм ), розпиліть поверхневе покриття (0.20 ~ 0.30 мм) протягом 2 годин після розпилення нижнього покриття, або 0,33 ~ 0,43 мм для напилення товстого покриття.


